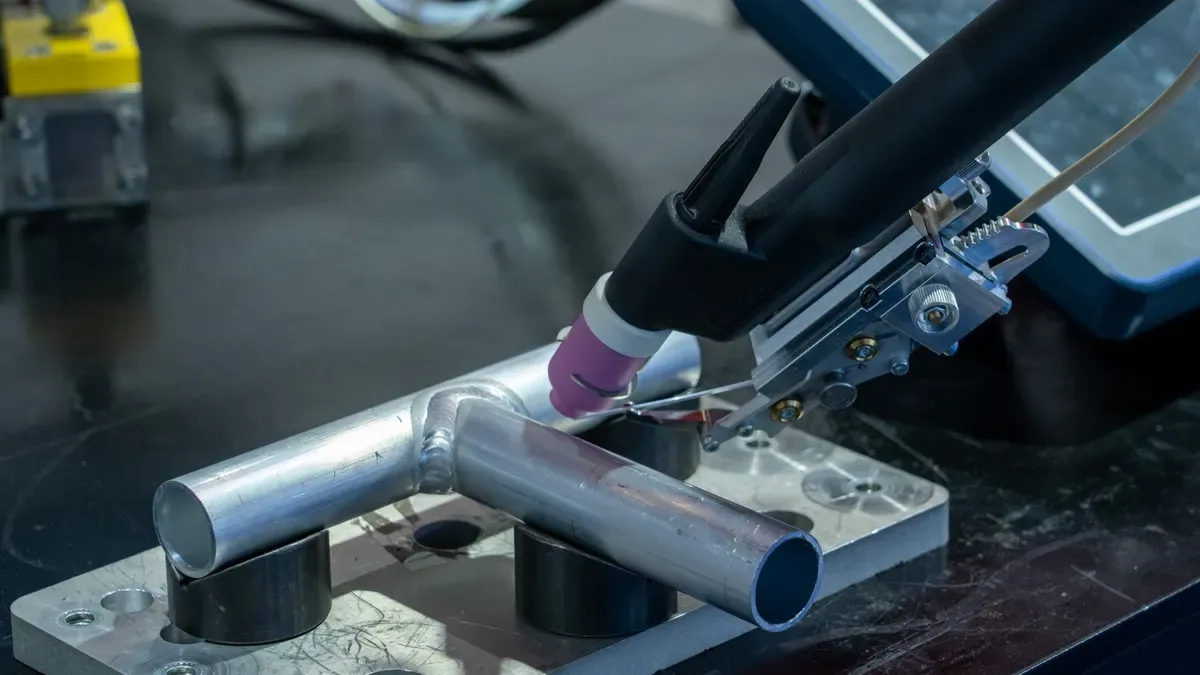
Memilih pemasok las TIG yang tepat untuk suku cadang baja tahan karat memerlukan daftar periksa yang jelas. Periksa tujuh hal ini sebelum Anda menandatangani kontrak:
Sertifikasi: mengikuti spesifikasi prosedur pengelasan dan standar yang relevan.
Keahlian baja tahan karat: pengetahuan tentang logam dan sejarah proyek yang terbukti.
Kontrol kualitas: inspeksi dan pengujian dilakukan sendiri.
Peralatan: pengaturan tukang las TIG yang tepat dan fungsinya.
Kapasitas: berapa banyak yang mereka hasilkan setiap bulan dan tarif pengiriman tepat waktu.
Komunikasi: pembuatan sampel yang cepat dan tim teknik yang berdedikasi.
Penetapan harga: biaya yang jelas dan nilai yang baik dari waktu ke waktu.
Mitra yang dapat diandalkan memenuhi setiap poin. Gunakan daftar ini untuk membedakan pemasok yang memenuhi syarat dari pemasok lainnya. Fokus pada kriteria ini untuk melindungi proyek Anda dan memastikan kesuksesan dalam jangka panjang.
Carilah sertifikasi ISO 9001 dan dokumen prosedur pengelasan.
Pilih pemasok yang memahami baja tahan karat dengan baik dan memiliki catatan kuat tentang proyek-proyek sebelumnya.
Pastikan mereka memiliki kontrol kualitas internal dan peralatan las TIG yang tepat .
Periksa berapa banyak yang dapat mereka hasilkan setiap bulan dan seberapa sering mereka mengirimkannya tepat waktu.
Fokus pada harga yang jelas dan nilai bagus dari waktu ke waktu, bukan hanya pada pilihan termurah.
Sertifikasi ISO 9001 menunjukkan janji pemasok untuk menjaga konsistensi manajemen mutu. Anda perlu memeriksa kredensial dasar ini ketika Anda mengevaluasi pemasok pengelasan TIG untuk komponen baja tahan karat. Selain ISO 9001, sertifikasi lain juga penting tergantung pada aplikasi Anda.
Sertifikasi | Relevansi dengan Pengelasan TIG Stainless Steel |
|---|---|
AWS D9.1 | Standar pengelasan lembaran logam; relevan untuk aplikasi TIG baja tahan karat tipis |
AWS D1.6 | Pengelasan struktur baja tahan karat; menentukan logam pengisi, kebersihan, dan ketahanan korosi |
ASME Bagian IX | Diperlukan untuk bejana tekan dan perpipaan; penting untuk pengelasan baja tahan karat TIG dalam aplikasi tersebut |
Inspektur Pengelasan Bersertifikat AWS | Memastikan proses pengelasan TIG memenuhi standar yang disyaratkan untuk proyek baja tahan karat |
Pemasok yang memenuhi syarat menyimpan Spesifikasi Prosedur Pengelasan (WPS) dan Catatan Kualifikasi Prosedur (PQR) untuk sertifikasi ini. Dokumen-dokumen ini menguraikan setiap parameter — arus listrik, voltase, kecepatan gerak, dan suhu pemanasan awal — yang diperlukan untuk membuat pengelasan yang sesuai kode. Pemasok yang memenuhi syarat, misalnya, menyimpan Spesifikasi Prosedur Pengelasan dan Catatan Kualifikasi Prosedur dan memiliki tim teknik khusus. Perpaduan dokumentasi dan dukungan teknik ini memastikan komponen baja tahan karat Anda memenuhi standar kualitas industri.
Baja tahan karat menghadirkan tantangan unik dalam pengelasan TIG. Anda memerlukan pemasok yang mengetahui cara menangani berbagai tingkatan dengan benar — austenitik, feritik, dan martensit. Setiap tingkatan memerlukan logam pengisi, gas pelindung, dan metode pengendalian panas yang spesifik.
Kepatuhan melampaui standar pengelasan dasar. Pemasok harus mengikuti kerangka peraturan seperti Kode Makanan FDA, Peraturan UE 1935/2004, Standar Sanitasi 3-A, ASME BPE, dan AWS D18.1. Standar ini berlaku bila komponen baja tahan karat menyentuh makanan, obat-obatan, atau bahan sensitif lainnya.
Manajemen panas sangat penting. Kontrol yang tepat terhadap masukan panas menghentikan sensitisasi dan menjaga ketahanan terhadap korosi. Pemasok harus menggunakan proses dengan suhu rendah dan pendinginan terkontrol untuk menghindari masalah seperti oksidasi dan lengkungan.
Kualifikasi tukang las menegaskan kompetensi. Pengujian formal meliputi pemeriksaan visual, pengujian destruktif seperti uji tikungan, dan pengujian non-destruktif seperti radiografi atau inspeksi ultrasonik. Dokumentasi prosedur yang memenuhi syarat dan kualifikasi ulang berkala memastikan kualitas yang konsisten.
Untuk pengelasan baja tahan karat struktural, ikuti AWS D1.6. Standar ini menetapkan logam pengisi khusus, protokol kebersihan, dan persyaratan ketahanan korosi. Pemasok yang menunjukkan kepatuhan terhadap standar ini membuktikan kemampuan mereka untuk menangani proyek pengelasan TIG baja tahan karat Anda.
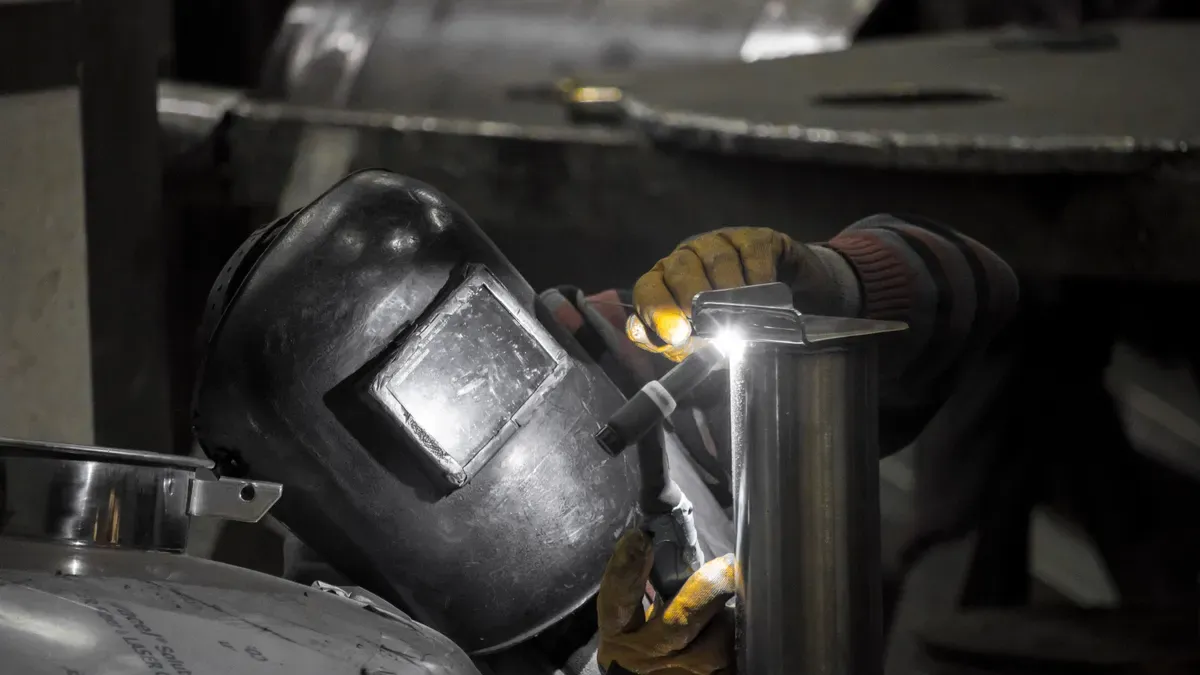
Pemasok las TIG yang baik memahami bagaimana tungsten, gas, dan logam pengisi bekerja sama. Memilih yang salah di area mana pun akan menyebabkan lemah atau berubahnya warna las. Gunakan tabel ini sebagai panduan cepat saat Anda memeriksa keterampilan teknis pemasok.
Bidang Pengetahuan | Persyaratan Khusus |
|---|---|
Seleksi Tungsten | Gunakan 2% tungsten lantanasi (ujung biru) untuk sebagian besar pekerjaan tahan karat; itu memberikan busur yang stabil dan melawan kontaminasi. Pertajam hingga titik halus untuk mendapatkan lengkungan yang lebih fokus. |
Gas Pelindung | Gunakan 100% argon pada 20-30 CHF (10-15 L/mnt) untuk menjauhkan oksigen dan nitrogen dari lasan. Untuk baja tahan karat yang lebih tebal, Anda dapat mencampurkan sedikit helium untuk membantunya menembus lebih dalam. |
Pembersihan Kembali | Gunakan gas argon untuk membersihkan punggung saat Anda mengelas pipa tahan karat atau lembaran tipis. Ini menghentikan bagian belakang lasan agar tidak teroksidasi, sehingga Anda mendapatkan hasil akhir berwarna perak yang halus, bukan warna hitam terbakar. |
Baja tahan karat memerangkap panas karena sambungan leleh dan zona yang terkena panas tidak memungkinkan panas keluar dengan baik. Jika bahan berada pada suhu 800–1400°F (426–760°C), kromium dan karbon bergabung membentuk kromium karbida pada batas butir. Ini menguras kromium dan meninggalkan noda korosi antar butir. Warna las memberi tahu Anda apa yang terjadi: berwarna jerami atau kuning cerah aman, biru muda mungkin aman, biru tua dan ungu berarti kemungkinan lebih tinggi pengendapan karbida, dan hitam berarti sudah terjadi dan bagian tersebut perlu dikerjakan ulang.
Masalah yang umum terjadi meliputi perubahan warna, distorsi, porositas, retak, dan terbakar pada baja tahan karat tipis. Teknik yang bagus menghentikan mereka. Gunakan klem, perlengkapan, atau las paku dan ganti lokasi pengelasan untuk menyebarkan panas secara merata. Keringkan batang pengisi dan saluran gas dengan baik untuk menghentikan porositas. Pembersihan kembali dengan argon menghentikan oksidasi di bagian bawah. Untuk baja tahan karat yang tipis, gunakan arus listrik yang lebih rendah dan batang pengisi yang lebih kecil seperti ER308L 0,035" dan gunakan TIG berdenyut untuk memotong masukan panas. Kontrol masukan panas dengan TIG berdenyut, arus listrik yang lebih rendah, dan siklus pengelasan yang lebih pendek. Gunakan urutan loncatan mundur dan pengelasan terputus-putus sehingga material mendingin di antara segmen. Penjepitan dan heat sink yang tepat menjaga keselarasan dan melepaskan panas.
Portofolio yang kuat menunjukkan pemasok dapat menangani material dan industri Anda. Pemasok dengan pengalaman material yang luas dan kemampuan pengelasan TIG manual dan robotik dapat menangani prototipe dan produksi massal. Kisaran ini penting karena setiap material memerlukan kontrol panas dan logam pengisi yang berbeda.
Pengalaman industri menunjukkan kedalaman. Di bidang minyak dan gas, pemasok menangani perbaikan kilang, katup bawah laut, dan pengelasan Inconel. Pekerjaan medis memerlukan kualitas las kosmetik, distorsi rendah, dan asap kromium heksavalen minimal untuk peralatan MRI dan rumah sakit. Proyek makanan dan minuman menggunakan baja tahan karat dan dupleks untuk fabrikasi sanitasi, di mana TIP TIG menghilangkan percikan, asap yang terlihat, distorsi, dan pengerjaan ulang. Saat Anda memeriksa pemasok pengelasan TIG, mintalah contoh proyek di bidang Anda. Pemasok yang melayani industri ini sering kali memiliki tim teknik khusus untuk menurunkan tingkat deformasi dan penolakan.
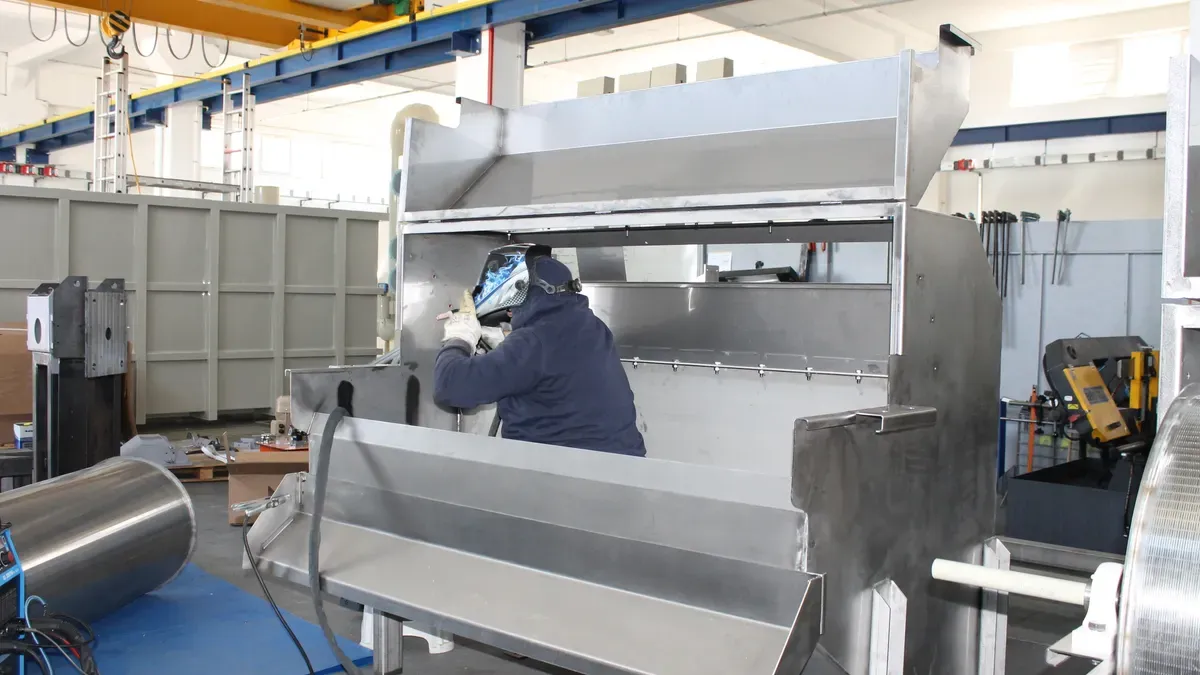
Pemasok las TIG yang baik memeriksa setiap lasan sebelum dikirim. Pemasok Anda harus mencari enam masalah umum: retak, porositas, undercut, inklusi terak, fusi tidak lengkap, dan tumpang tindih. Cacat ini membuat sambungan menjadi lemah dan menyebabkan korosi.
Untuk pengelasan TIG multi-pass pada baja tahan karat, semua terak harus dihilangkan sebelum manik berikutnya dipasang. Pemasok Anda harus membersihkan sela-sela lintasan dengan sikat kawat baja tahan karat. Langkah ini menghentikan kontaminasi yang menyebabkan porositas, inklusi terak, dan retakan.
Pemasok yang andal memiliki jalur inspeksi lengkap dan menawarkan layanan terpadu termasuk blanking, fabrikasi perlengkapan, pengelasan, permesinan, dan penyelesaian akhir. Anda mendapatkan bagian yang sudah jadi dari satu sumber.
Pengaturan mesin yang tepat adalah pembeda antara lasan bersih dan las rusak. Pemasok Anda harus mengontrol polaritas, arus listrik, aliran gas, jenis tungsten, dan suhu interpass. Tabel di bawah mencantumkan pengaturan utama.
Parameter | Pengaturan yang Direkomendasikan |
|---|---|
Polaritas | DCEN (Elektroda Arus Searah Negatif) |
Arus listrik | Dikontrol berdasarkan ketebalan material |
Gas Pelindung | 100% Argon pada 20-30 CFH dengan lensa gas |
Tungsten | 2% lantanasi atau 2% ceria, ujungnya tajam |
Suhu Interpass | Dikendalikan untuk menghindari sensitisasi terhadap kadar austenitik |
Pengelasan robot TIG membuat hasil lebih konsisten. Sistem robotik menggunakan elektroda tungsten yang tidak dapat dikonsumsi dan batang pengisi terpisah. Ini menghasilkan lasan yang bersih dan presisi dengan permukaan akhir yang lebih baik. Robot mengikuti gerakan terprogram yang menghilangkan variasi manusia. Mereka pun terus berlari tanpa merasa lelah.
Pengelasan robot TIG menghasilkan las dengan kualitas terbaik dan distorsi terendah. Ketika integritas las, penampilan, dan ketertelusuran tidak dapat dinegosiasikan, TIG adalah proses pilihannya.
Pemasok dapat menawarkan pengelasan TIG manual dan robotik untuk prototipe dan produksi massal, dengan peralatan yang menangani berbagai bahan.
Berapa penghasilan pemasok las TIG memberi tahu Anda apakah mereka dapat menangani ukuran pesanan Anda. Pemasok dengan kapasitas tinggi dapat mengirimkan volume besar tanpa melambat. Mereka juga mempertahankan tingkat pengiriman tepat waktu yang tinggi. Ini penting karena keterlambatan pengiriman mengacaukan rencana produksi Anda sendiri. Untuk komponen baja tahan karat, penundaan pengelasan dapat menghentikan seluruh jalur perakitan Anda. Anda membutuhkan mitra yang selalu memenuhi tenggat waktu. Kapasitas tinggi ditambah pengiriman yang andal menjaga proyek Anda tetap pada jalurnya mulai dari prototipe hingga produksi massal.
Perputaran sampel yang cepat adalah tanda daya tanggap. Kecepatan ini penting karena Anda harus menyetujui kualitas las, kesesuaian, dan penyelesaian permukaan sebelum produksi penuh. Keterlambatan dalam pengambilan sampel akan memundurkan seluruh timeline Anda dan dapat menyebabkan jendela pasar terlewatkan.
Komunikasi yang jelas juga penting untuk pekerjaan baja tahan karat yang rumit. Tim teknis yang berdedikasi membantu Anda menghindari masalah sebelum masalah itu terjadi. Tim teknik yang berdedikasi adalah kunci untuk menjaga standar kualitas dan dokumentasi yang tinggi. Insinyur membantu memangkas biaya material, membuat produksi lebih lancar, dan membantu klien meningkatkan desain produk untuk memudahkan produksi. Dukungan ini penting ketika Anda mengelas bagian baja tahan karat yang rumit dengan toleransi yang ketat.
Tukang las yang terampil juga membuat perbedaan. Mereka menangani pekerjaan rumit dengan presisi dan hati-hati. Pengelasan TIG dipilih untuk pekerjaan khusus dan detail serta paduan khusus, sehingga sangat bagus untuk proyek baja tahan karat yang kompleks. Sertifikasi seperti AWS D1.6 membuktikan keterampilan tukang las dan memastikan kepatuhan terhadap standar industri. Ketika Anda memilih pemasok dengan tim teknik khusus dan tukang las yang berkualifikasi, Anda menurunkan risiko pengerjaan ulang, bahan terbuang, dan penundaan proyek. Komunikasi yang baik berarti lebih sedikit kejutan dan jalur yang lebih lancar menuju bagian akhir.
Kutipan yang jelas menunjukkan setiap baris biaya. Anda akan melihat bahan, tenaga kerja, pengaturan, waktu pengelasan, inspeksi, dan penyelesaian yang tercantum secara terpisah. Pemasok yang memberikan satu jumlah sekaligus menyembunyikan ke mana perginya uang Anda. Mintalah perkiraan rinci sebelum Anda menandatangani. Hal ini memungkinkan Anda membandingkan tawaran secara adil dan menemukan biaya tersembunyi.
Pemasok yang baik juga menjelaskan apa yang mendorong biaya. Kelas baja tahan karat, ketebalan bagian, panjang las, dan persyaratan toleransi semuanya mengubah angka akhir. Ketika pemasok memandu Anda melalui faktor-faktor ini, Anda cukup belajar untuk membuat pilihan desain yang cerdas. Beberapa pemasok menyediakan optimasi desain untuk kemampuan manufaktur (DFM) sebagai bagian dari proses penawaran harga mereka. Layanan ini membantu Anda mengetahui masalah kemampuan manufaktur sejak dini dan menghindari kejutan yang merugikan di kemudian hari.
Tawaran terendah jarang memberi Anda total biaya terendah. Penawaran yang murah sering kali berarti mengambil jalan pintas — bahan yang lebih tipis, lebih sedikit inspeksi, atau tukang las yang kurang terampil. Pintasan tersebut kemudian muncul sebagai cacat, penundaan, dan kegagalan lapangan. Lihat gambar lengkapnya saja.
Faktor | Mengapa Itu Penting |
|---|---|
Total Biaya Kepemilikan (TCO) | Mencakup biaya akuisisi, pengoperasian, pemeliharaan, dan siklus hidup — bukan hanya harga yang dikutip |
Tingkat Pengerjaan Ulang dan Penolakan | Kualitas las yang buruk meningkatkan biaya produksi, membuang waktu, dan menimbulkan paparan garansi |
Keandalan Pengiriman | Pengiriman yang terlambat mengganggu jadwal Anda dan menambah biaya percepatan atau inventaris penyangga |
Dukungan Purna Jual | Cakupan garansi dan bantuan teknis mengurangi gangguan jangka panjang |
Mesin yang lebih murah mungkin menghemat uang di muka, namun lebih mahal dalam jangka panjang karena inefisiensi, perawatan yang tinggi, atau fungsionalitas yang terbatas. Jika dilihat dari perspektif total biaya kepemilikan, tukang las berkualitas lebih tinggi dengan dukungan purna jual yang kuat dapat memberikan laba atas investasi yang lebih baik dibandingkan opsi anggaran.
Desain untuk optimalisasi kemampuan manufaktur menunjukkan bagaimana layanan bernilai tambah menurunkan biaya jangka panjang. Perubahan desain awal — seperti memindahkan lubang dari garis lengkung atau menambahkan bantuan lekukan — menghentikan skrap tanpa biaya tambahan. Penyesuaian kecil ini menurunkan tingkat penolakan dan menjaga total biaya kepemilikan tetap rendah. Pemasok yang menggabungkan sertifikasi yang relevan dengan tim teknik khusus memberikan dukungan proaktif semacam ini.
Sertifikasi, keahlian baja tahan karat, jaminan kualitas, peralatan, kapasitas, komunikasi, dan harga membentuk tujuh pilar pemasok las TIG yang andal untuk suku cadang baja tahan karat. Gunakan daftar periksa singkat ini saat Anda mengevaluasi calon mitra:
Verifikasi sertifikasi dan dokumentasi WPS yang relevan
Konfirmasikan pengetahuan metalurgi dan pengalaman proyek yang relevan
Periksa prosedur pengujian internal dan pengaturan peralatan
Menilai kapasitas bulanan dan tingkat pengiriman tepat waktu
Tinjau mengutip transparansi dan total biaya kepemilikan
Pemasok yang memenuhi setiap kriteria memberikan sertifikasi yang diperlukan, dukungan teknik, dan layanan bernilai tambah. Prioritaskan nilai kemitraan jangka panjang dibandingkan penghematan biaya jangka pendek. Pemasok yang berinvestasi pada kualitas saat ini akan mencegah pengerjaan ulang yang mahal dan penundaan proyek di masa mendatang. Pilih mitra yang fokus pada kesuksesan jangka panjang proyek Anda.
Pengelasan TIG berdenyut sangat ideal untuk baja tahan karat tipis. Ini menggunakan lebih sedikit panas dan mengurangi lengkungan. Anda menghindari melelehnya bahan tipis. Metode ini memberi Anda kontrol yang lebih baik terhadap genangan las.
Gas argon digunakan untuk melindungi bagian belakang las TIG baja tahan karat, menjauhkan oksigen dan menghasilkan hasil akhir yang halus tanpa perubahan warna atau kerak.
Buat daftar kelas baja tahan karat, ketebalan dinding, panjang las, dan kebutuhan toleransi. Sertakan standar yang relevan seperti AWS D1.6 atau ASME Bagian IX. Detail ini membantu pemasok memberi Anda harga yang tepat.
Ya. Beberapa pemasok menawarkan pengelasan TIG manual untuk prototipe dan pengelasan TIG robotik untuk batch besar, memberikan sampel cepat dan kualitas konsisten untuk volume tinggi.
Pengoptimalan DFM menangkap masalah desain sebelum produksi dimulai, memeriksa penempatan lubang, bentuk sambungan, dan ketebalan dinding. Perubahan ini mengurangi tingkat penolakan dan menjaga biaya total per komponen tetap rendah.


 AlamatJalan Xingpu No.66, Kota Lujia, Kota Kunshan, Bangunan Pabrik 3 dan 4
 id
 English
 繁体中文
 Italian
 Spanish
 Japanese
 Portuguese
 Korean
 Russian
 French
 German
 Estonian
 Arabic
 Indonesian


 message