 Rumah > Tentang kami > Blog > Penutup Peralatan Khusus: Dari Pemotongan Laser hingga Perakitan Akhir
Penutup peralatan industri berfungsi lebih dari sekadar menutupi komponen internal. Mereka melindungi sistem kelistrikan, rakitan mekanis, dan instrumen sensitif dari debu, kontak yang tidak disengaja, dan paparan lingkungan. Dimensinya juga memengaruhi pemasangan, ventilasi, perutean kabel, akses perawatan, dan cara seluruh alat berat dipasangkan. Bagi produsen peralatan, membuat detail ini dengan benar memerlukan koordinasi yang cermat antara desain dan fabrikasi.
Penutup khusus mungkin melibatkan panel datar, braket pemasangan, flensa bengkok, sambungan las, lubang pengikat, dan permukaan luar yang sudah jadi. Setiap fitur harus bekerja sama dengan fitur lainnya, sehingga urutan produksi menjadi bagian penting dalam proyek. Pemotongan Laser memberikan cara yang fleksibel untuk menghasilkan profil lembaran logam awal, sementara operasi pembentukan, penyambungan, dan penyelesaian selanjutnya mengubah profil tersebut menjadi rakitan fungsional.
Untuk proyek OEM, bekerja sama dengan mitra fabrikasi yang dapat mengoordinasikan operasi ini membantu mengurangi serah terima yang tidak perlu dan mempermudah mengatasi masalah desain sebelum memengaruhi produksi.
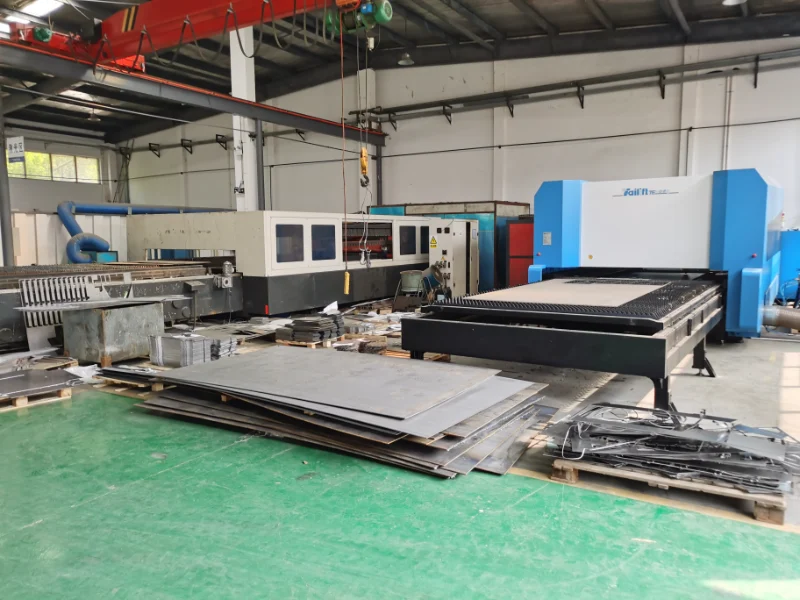
Penutup peralatan sangat bervariasi sesuai dengan tujuan penggunaannya. Kabinet kontrol industri mungkin memerlukan lubang pemasangan dan bukaan yang diposisikan secara akurat untuk sakelar, layar, dan kelenjar kabel. Penutup kompresor mungkin memerlukan panel struktural, bukaan servis, dan fitur yang mengakomodasi getaran dan perawatan rutin. Selubung peralatan energi baru mungkin memiliki persyaratan khusus untuk penempatan komponen, perlindungan, dan akses perakitan.
Perbedaan-perbedaan ini mempengaruhi pemilihan material, ketebalan lembaran, geometri pemotongan, kelonggaran lentur, dan metode penyambungan. Desain yang cocok untuk penutup pelindung sederhana mungkin tidak cocok untuk penutup penahan beban atau kabinet yang berisi komponen listrik yang tersusun rapat.
Oleh karena itu, produsen harus mengevaluasi selungkup sebagai struktur yang lengkap daripada memperlakukan setiap panel sebagai bagian yang independen. Lokasi lubang harus sejajar dengan komponen pemasangan, ujung-ujungnya harus bertemu dengan benar, dan bagian yang bengkok harus memberikan jarak bebas yang diharapkan. Jika hubungan ini tidak dipertimbangkan sejak dini, penyesuaian mungkin diperlukan selama perakitan.
Di Hehua Machinery Technology (Kunshan) Co., Ltd., fabrikasi lembaran logam khusus mendukung aplikasi di seluruh mesin industri, komponen otomotif, angkutan kereta api, ruang angkasa, tenaga angin, tenaga nuklir, peralatan semikonduktor, dan peralatan energi baru. Meninjau aplikasi yang dimaksudkan dan persyaratan perakitan membantu menetapkan rute produksi yang tepat untuk setiap proyek.
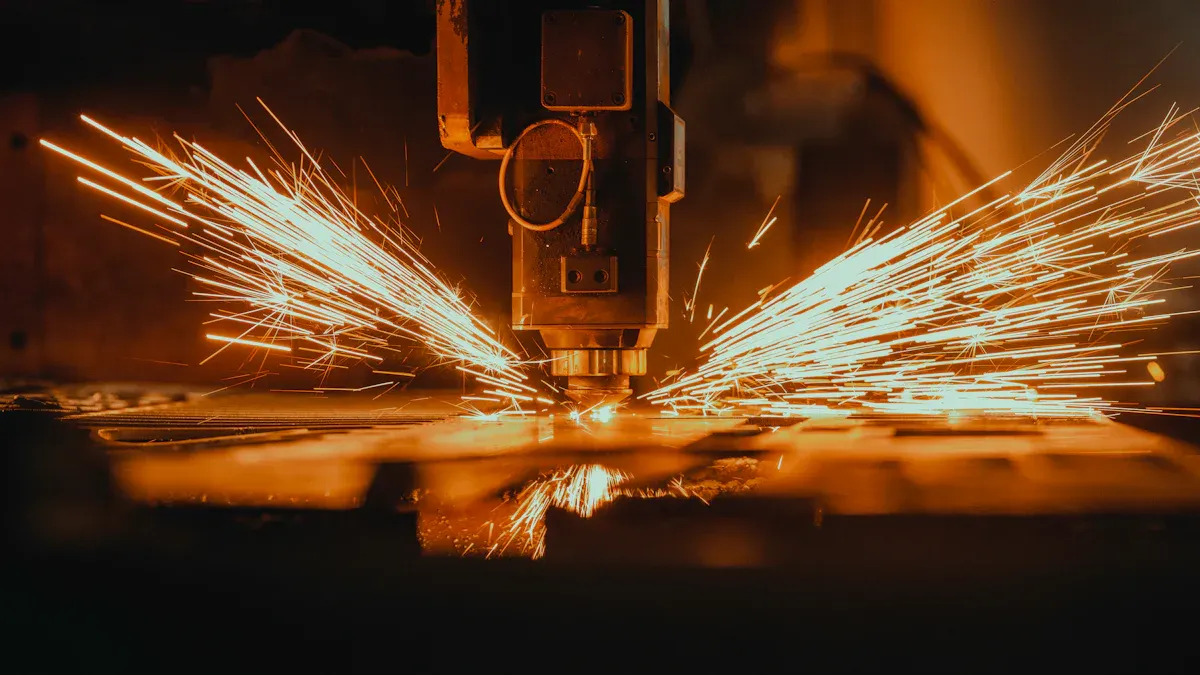
Tahap besar pertama dalam banyak proyek enclosure adalah memotong lembaran logam menjadi profil yang diperlukan. Pemotongan Laser sangat cocok untuk menghasilkan kontur eksternal, lubang pemasangan, slot, bukaan akses, dan fitur detail lainnya langsung dari gambar teknik.
Dibandingkan dengan proses yang memerlukan perkakas khusus untuk setiap profil, pemotongan laser menawarkan fleksibilitas saat desain berubah atau saat proyek menyertakan beberapa komponen khusus. Ini juga dapat mengakomodasi bentuk kompleks yang sulit diproduksi secara efisien jika menggunakan metode pemotongan yang lebih sederhana.
Namun, proses pemotongan yang sesuai dimulai dengan desain yang sesuai. Insinyur harus mempertimbangkan hubungan antara ketebalan lembaran dan ukuran fitur, jarak antar lubang, dimensi slot sempit, dan jarak antara bukaan dan garis lengkung. Fitur yang jaraknya berdekatan atau bagian yang sempit mungkin memerlukan tinjauan tambahan untuk menghindari kompromi pada bagian akhir.
Pemilihan material juga mempengaruhi rencana pemotongan. Hehua memproses material lembaran logam termasuk baja canai dingin SPCC, baja galvanis SGCC dan SECC, baja tahan karat 304 dan 316, dan aluminium. Kisaran ketebalan pemrosesan yang disebutkan adalah 0,5 mm hingga 12 mm, sehingga memungkinkan kebutuhan material dan struktural yang berbeda dipenuhi sesuai kemampuan fabrikasi lembaran logamnya.
Untuk panel penutup, tujuannya bukan sekadar mereproduksi garis dua dimensi. Bagian yang dipotong juga harus menyediakan antarmuka yang benar untuk pembengkokan, pengikatan, pengelasan, dan perakitan akhir.
Pemilihan material harus mencerminkan kondisi kerja peralatan, persyaratan struktural, dan ekspektasi penampilan.
Baja canai dingin adalah pilihan praktis untuk banyak lemari industri dan rumah pelindung. Kesesuaiannya untuk aplikasi tertentu bergantung pada kekuatan yang dibutuhkan, ketebalan lembaran, dan perlindungan terhadap korosi. Jika selungkup terkena kelembapan atau kondisi korosif lainnya, baja galvanis atau baja tahan karat mungkin lebih tepat.
Nilai baja tahan karat seperti 304 dan 316 digunakan di mana ketahanan terhadap korosi dan daya tahan adalah hal yang penting. Kelas spesifik harus dipilih sesuai dengan lingkungan dan persyaratan proyek yang berlaku daripada berasumsi bahwa semua baja tahan karat memiliki kinerja yang sama.
Lembaran aluminium berguna ketika pengurangan berat komponen menjadi prioritas. Dapat digunakan untuk penutup ringan, panel, braket, dan struktur peralatan lainnya, asalkan sifat mekaniknya memenuhi kebutuhan aplikasi.
Pemilihan material juga mempengaruhi pengoperasian selanjutnya. Bahan yang berbeda memerlukan parameter pemotongan, kelonggaran lentur, prosedur pengelasan, dan metode penyelesaian yang sesuai. Perlakuan permukaan yang sesuai untuk satu material mungkin tidak sesuai untuk material lainnya.
Selama perencanaan proyek, pembeli harus menentukan kualitas dan ketebalan material pada gambar, bersama dengan persyaratan ketahanan terhadap korosi, tampilan permukaan, atau kemampuan penelusuran. Hal ini memberikan tim fabrikasi dasar yang jelas untuk meninjau desain dan memilih proses yang kompatibel.
Setelah profil dipotong, pembengkokan CNC membentuk lembaran datar menjadi bentuk tiga dimensi yang diperlukan untuk penutup. Dinding samping, flensa pemasangan, tepi penguat, dan tikungan balik dapat memberikan dukungan struktural dan membentuk antarmuka yang diperlukan untuk perakitan.
Keakuratan pembengkokan bergantung pada beberapa faktor, termasuk sifat material, ketebalan lembaran, radius pembengkokan, perkakas, dan sudut yang ditentukan dalam gambar. Springback dapat menyebabkan sebagian material kembali ke bentuk aslinya setelah gaya lentur dihilangkan. Jika efek ini tidak dipertimbangkan, sudut akhir atau dimensi keseluruhan mungkin berbeda dari geometri yang diinginkan.
Perancang juga harus memeriksa potensi gangguan antara tikungan, lubang, dan fitur yang berdekatan. Lubang yang ditempatkan terlalu dekat dengan tikungan dapat terdistorsi selama pembentukan, sedangkan flensa yang tidak direncanakan dengan baik dapat menghalangi pengikat atau menghalangi panel untuk menempel pada komponen pasangannya.
Oleh karena itu, pemotongan dan pembengkokan laser harus direncanakan secara bersamaan. Lokasi setiap fitur pemotongan harus memperhitungkan operasi pembentukan selanjutnya, dan geometri yang telah selesai harus diperiksa terhadap persyaratan perakitan selungkup.
Hehua menyediakan layanan pembengkokan CNC dan pembentukan lembaran logam terkait serta pemotongan. Toleransi dimensi tekukan CNC yang dinyatakan adalah ±0,05 hingga ±0,1 mm, dengan toleransi sudut tekuk ±0,5°, bergantung pada suku cadang dan kondisi pemrosesan yang berlaku. Angka-angka ini memberikan referensi teknis untuk diskusi proyek, sementara persyaratan sebenarnya harus dikonfirmasi melalui tinjauan gambar.
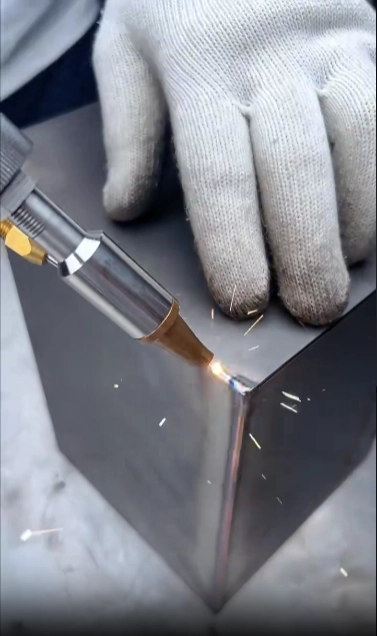
Setelah dibentuk, panel penutup dan komponen pendukung disambung sesuai dengan desain produk. Metode yang tepat mungkin melibatkan paku keling, pengencang self-clinching, mur paku keling, pengelasan TIG, pengelasan MIG, atau pengikatan mekanis.
Pilihannya bergantung pada struktur enklosur, persyaratan akses, kemudahan servis, tampilan, dan kondisi pengoperasian yang diharapkan. Penutup yang dapat dilepas mungkin memerlukan titik pemasangan berulir, sedangkan rumah struktural yang disambung secara permanen mungkin memerlukan lapisan las atau sambungan yang diperkuat.
Perencanaan perakitan harus mempertimbangkan urutan pemasangan komponen. Braket internal, pelat pemasangan, dan potongan penguat mungkin perlu dipasang sebelum selungkup ditutup. Jika akses dibatasi terlalu dini dalam proses, pekerja mungkin akan kesulitan menempatkan pengencang atau menyelesaikan pengelasan secara konsisten.
Pengelasan juga dapat menimbulkan distorsi terkait panas. Untuk rakitan dengan persyaratan dimensi yang ketat, desain perlengkapan, urutan pengelasan, dan titik pemeriksaan inspeksi harus dipertimbangkan sebelum produksi. Antarmuka penting mungkin perlu diukur setelah penyambungan daripada hanya mengandalkan dimensi masing-masing panel yang dipotong.
Manufaktur terintegrasi memudahkan koordinasi operasi ini karena persyaratan pemotongan, pembentukan, dan penyambungan dapat ditinjau sebagai bagian dari perakitan yang sama. Hal ini juga memberikan rute yang lebih jelas untuk mengatasi perubahan desain ketika hasil prototipe menunjukkan masalah kesesuaian atau akses.
Penyelesaian permukaan mempengaruhi penampilan dan kinerja penutup peralatan. Tergantung pada bahan dan aplikasinya, pilihannya mungkin mencakup pelapisan bubuk, pengecatan cair, penyikatan, pemolesan, anodisasi, galvanisasi, pasivasi, atau perawatan lain yang sesuai.
Hasil akhir harus dipilih sesuai dengan lingkungan pengoperasian dan tampilan yang diperlukan. Penutup luar ruangan mungkin memerlukan perlindungan tambahan terhadap korosi, sedangkan panel terbuka mungkin memerlukan warna, tekstur, atau arah butiran yang konsisten. Komponen aluminium yang dimaksudkan untuk anodisasi memerlukan bahan dan proses persiapan permukaan yang kompatibel.
Sebelum finishing, tepi potongan dan permukaan yang dibentuk harus diperiksa apakah ada gerinda, goresan, deformasi, dan cacat lain yang dapat mempengaruhi hasil akhir. Pemeriksaan dimensi mungkin juga diperlukan sebelum pelapisan, terutama jika lubang, antarmuka pengikat, atau komponen yang terpasang rapat harus tetap berfungsi setelah perawatan.
Inspeksi akhir harus memverifikasi bahwa selungkup yang dirakit memenuhi persyaratan gambar dan kualitas yang disetujui. Pemeriksaan umum meliputi dimensi keseluruhan, posisi lubang pemasangan, geometri tikungan, kondisi sambungan, tampilan permukaan, dan kesesuaian perakitan. Untuk proyek dengan persyaratan dokumentasi khusus, laporan dimensi dan catatan inspeksi penampilan dapat mendukung penerimaan pelanggan.
Hehua mengikuti sistem manajemen mutu bersertifikat ISO 9001 dan juga memegang sertifikasi sistem mutu otomotif IATF 16949 dan sertifikasi EN 15085 untuk kendaraan rel dan pengelasan komponen. Proses kualitasnya mencakup pemeriksaan barang pertama, pemeriksaan dalam proses, dan pemeriksaan dimensi fitur-fitur utama. Pengujian tambahan dapat didiskusikan bila diperlukan oleh aplikasi.
Membangun prototipe sebelum merilis enclosure khusus ke dalam produksi penuh membantu memastikan apakah desain berfungsi sebagaimana mestinya. Insinyur dapat memeriksa kesesuaian antar panel, memverifikasi titik pemasangan, menilai akses untuk pemasangan dan pemeliharaan, dan mengidentifikasi potensi gangguan antar komponen.
Ketika masalah ditemukan, gambar dapat direvisi sebelum masalah yang sama mempengaruhi kelompok yang lebih besar. Evaluasi prototipe juga dapat membantu menentukan apakah material yang dipilih, geometri tikungan, metode penyambungan, dan penyelesaian permukaan sesuai untuk aplikasi yang diinginkan.
Hehua mendukung proyek mulai dari pengembangan prototipe dan produksi uji coba skala kecil hingga produksi massal. Perusahaan mengoperasikan pabrik seluas lebih dari 17.800 meter persegi dan memiliki lebih dari 160 karyawan. Tim teknisnya mendukung peninjauan gambar dan koordinasi produksi, sementara sistem manajemen produksinya membantu mengoordinasikan informasi proyek, pembelian, inventaris, dan produksi.
Untuk tinjauan teknis awal, pembeli harus memberikan gambar 2D terbaru dan, jika tersedia, file CAD 3D dalam format seperti STEP atau IGES. Pengajuan harus mengidentifikasi material, ketebalan, dimensi kritis, permukaan akhir, persyaratan penyambungan, dan kuantitas produksi yang diharapkan. Jika enklosur harus sesuai dengan peralatan yang ada, referensi dimensi dan informasi komponen kawin juga berguna.
Rincian ini memungkinkan tim manufaktur untuk menilai desain yang diusulkan, mengidentifikasi potensi masalah produksi, dan menentukan urutan proses yang tepat sebelum pekerjaan dimulai.
Penutup peralatan yang sukses tidak hanya bergantung pada kualitas panel yang dipotong. Pemilihan material, keakuratan profil, pembengkokan, penyambungan, penyelesaian akhir, dan pemeriksaan akhir harus bekerja sama untuk menghasilkan komponen yang sesuai dengan peralatan dan menjalankan fungsi yang dimaksudkan.
Dengan merencanakan tahapan ini sebagai proses yang terkoordinasi, produsen OEM dapat mengatasi risiko desain lebih awal, meningkatkan konsistensi perakitan, dan menetapkan persyaratan kualitas yang lebih jelas untuk pesanan berulang. Pemotongan Laser memberikan geometri awal, sedangkan operasi fabrikasi selanjutnya menentukan seberapa baik masing-masing bagian menjadi penutup yang lengkap.
Hehua Machinery Technology (Kunshan) Co., Ltd. menyediakan fabrikasi lembaran logam terintegrasi untuk lemari peralatan khusus, sasis, rumah pelindung, braket, dan komponen logam industri lainnya. Dengan kemampuan yang mencakup pemotongan, pembentukan, penyambungan, penyelesaian akhir, dan inspeksi, perusahaan mendukung pelanggan mulai dari tinjauan desain awal hingga validasi prototipe dan pembuatan batch.
Untuk proyek selungkup Anda berikutnya, persiapkan gambar teknik dan spesifikasi material sejak dini, identifikasi dimensi yang penting untuk perakitan, dan tinjau urutan produksi lengkap sebelum produksi. Pendekatan ini membantu memastikan bahwa selungkup yang telah selesai memenuhi persyaratan desain dan tuntutan praktis dari peralatan di mana selungkup tersebut akan dipasang.

 AlamatJalan Xingpu No.66, Kota Lujia, Kota Kunshan, Bangunan Pabrik 3 dan 4
 id
 English
 繁体中文
 Italian
 Spanish
 Japanese
 Portuguese
 Korean
 Russian
 French
 German
 Estonian
 Arabic
 Indonesian


 message